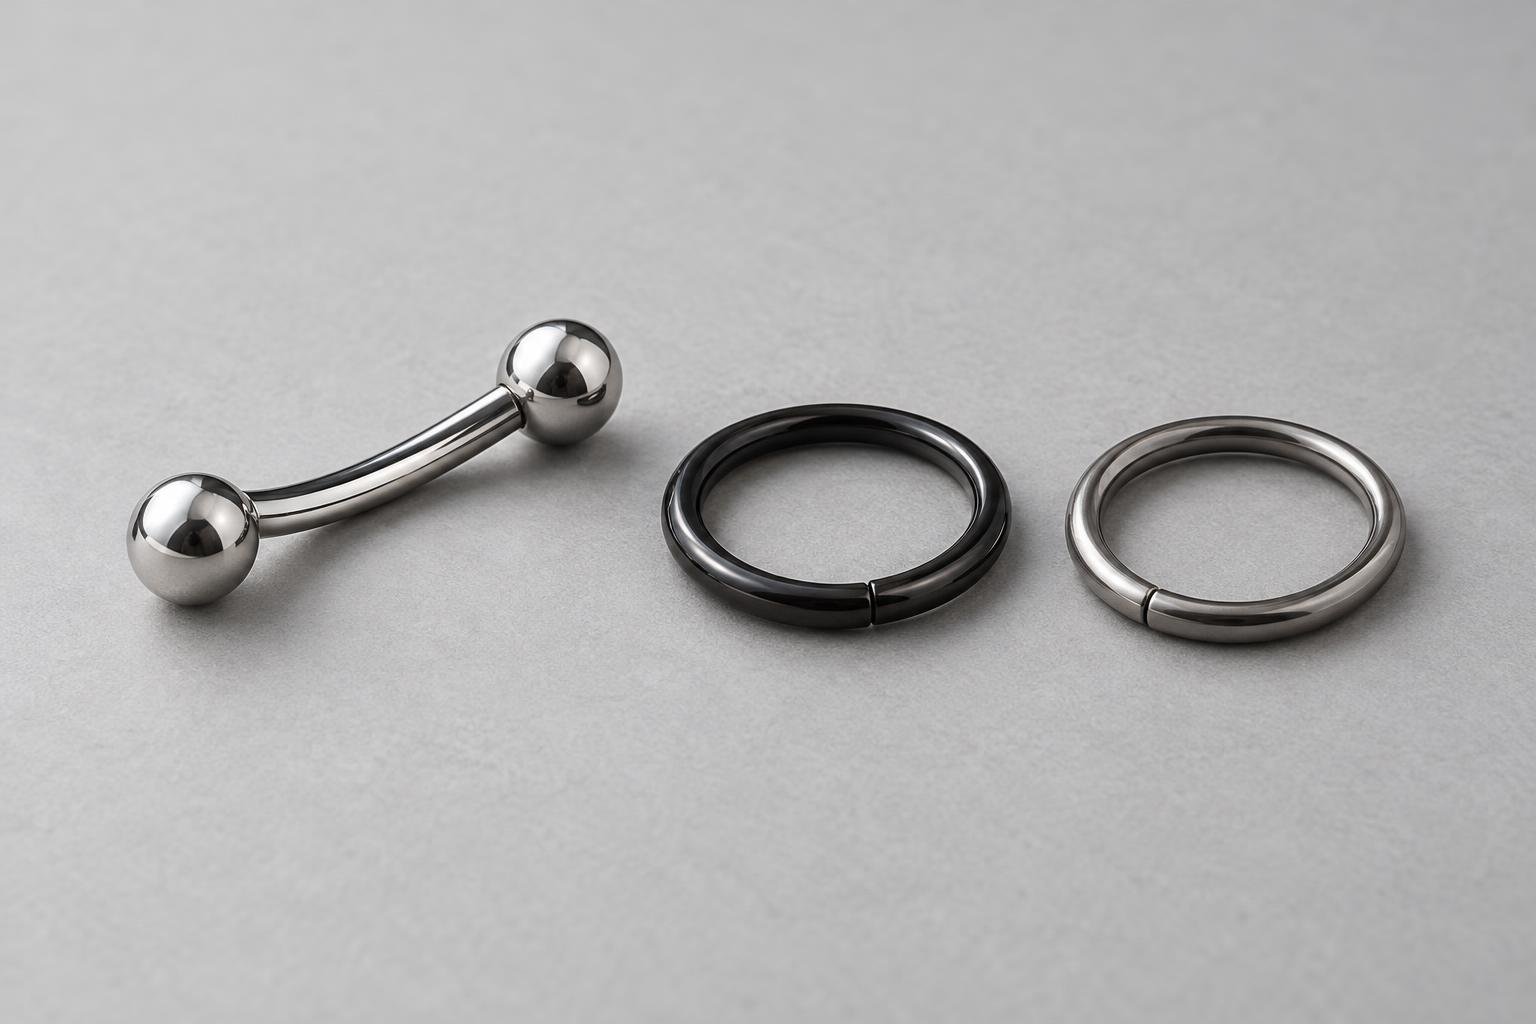
CoCr und Niob können bei Piercingschmuck für unterschiedliche Anwendungen eingesetzt werden. Für einen sachgerechten Vergleich müssen die Zusammensetzung des Werkstoffs, die Form des Halbzeugs, die Oberflächenbearbeitung des Schmuckstücks und die Chargendokumentation getrennt betrachtet werden: Eine ASTM-Bezeichnung zertifiziert nicht automatisch jeden Herstellungsschritt oder das fertige Einzelstück.
Kobalt-Chrom-Legierungen: Was F75 und F1537 bezeichnen
CoCr-Legierungen werden auch im Medizin- und Dentalbereich eingesetzt, wo sie aufgrund mechanischer Eigenschaften und Korrosionsbeständigkeit ausgewählt werden können. Die tatsächlichen Eigenschaften hängen von der konkreten Legierung, ihrer Form, der Behandlung und der Oberflächenbearbeitung ab.
Zwei unterschiedliche Spezifikationen für unterschiedliche Produktformen
- ASTM F75 betrifft gegossene Kobalt-Chrom-Molybdän-Legierungen für chirurgische Implantatanwendungen. Die Spezifikation umfasst Rohgussstücke und Gusslegierungen; sie zertifiziert nicht automatisch ein Schmuckstück nach Gießen, Bearbeitung und Polieren.
- ASTM F1537 betrifft die umgeformte Co-28Cr-6Mo-Legierung; die Spezifikation umfasst insbesondere Stäbe, Rundstäbe und Drähte für die Herstellung chirurgischer Implantate. Sie ist nicht einfach eine austauschbare Variante von F75.
Chrom trägt zur Bildung einer passiven Oberflächenschicht bei, die Korrosion begrenzt. Dieses metallurgische Prinzip beweist jedoch weder eine unter allen Bedingungen ausbleibende Ionenabgabe noch ersetzt es die Analyse der Chargenzusammensetzung oder die Prüfung des fertigen Produkts.
Poliertes CoCr hat üblicherweise ein helles metallisches Aussehen und kann steifer sein als duktilere Metalle. Daraus lassen sich keine pauschalen Versprechen zu Kratzfestigkeit oder geringerer Biofilmbildung ableiten: Legierung, Oberfläche, Geometrie und Verwendung sind maßgeblich. Ringe, die von Hand aufgebogen werden müssen, können bei einer steifen Legierung unpraktisch sein; die Eignung ist für das konkrete Modell und die jeweilige Verarbeitung zu beurteilen.
Eine weitere, davon zu unterscheidende Legierung fällt unter ASTM F90 und wird von ASTM als Co-20Cr-15W-10Ni bezeichnet. Der Name weist auf einen erheblichen Nickelanteil in der nominellen Zusammensetzung hin: Sie darf weder als nickelfrei beschrieben noch mit F75/F1537 verwechselt werden. Die Eignung hängt vom Schmuckstück, der Dokumentation und den geltenden Anforderungen ab.
Niob und ASTM B392: Werkstoffgüten, Formen und Verarbeitung
Niob ist ein metallisches Element. ASTM B392 umfasst jedoch sowohl Reinniob als auch Niob-Zirkonium-Legierungen. Die Norm B392-26 gilt für umgeformte Stäbe, Rundstäbe und Drähte. Die Angabe „ASTM B392“ allein genügt daher nicht: UNS-Bezeichnung und Werkstoffzeugnis müssen geprüft werden.
- R04200, Typ 1: Reinniob, Reaktorqualität.
- R04210, Typ 2: Reinniob, handelsübliche Qualität.
- R04251, Typ 3: Nioblegierung mit 1 % Zirkonium, Reaktorqualität.
- R04261, Typ 4: Nioblegierung mit 1 % Zirkonium, handelsübliche Qualität.
Reinheitswerte dürfen nicht allein aus dem Handelsnamen oder Typ abgeleitet werden: Die Spezifikation legt chemische und mechanische Anforderungen fest. Das Zeugnis muss sich auf die Charge und die verwendete Halbzeugform beziehen. Bei als Reinniob ausgewiesenem Schmuck ist zu prüfen, ob die dokumentierte Werkstoffgüte tatsächlich R04200 oder R04210 lautet.
Niob ist duktiler als viele CoCr-Legierungen und eignet sich für Ringe, die durch Verdrehen geöffnet und geschlossen werden. Die Verformbarkeit und Rückfederung hängen dennoch von Durchmesser, Werkstoffzustand, Geometrie und Technik ab; allein der Metallname garantiert keinen „perfekten“ Verschluss.
Anodisieren, schwarze Farbe und Oberflächenqualität
Niob lässt sich anodisieren; dabei entstehen Farben durch die Wechselwirkung des Lichts mit der Oberflächenschicht. Die Farbe belegt weder die Zusammensetzung noch die Qualität des Schmuckstücks. Schwarzes Niob ist ebenfalls erhältlich, doch Färbeverfahren und Oberflächenbearbeitung sollten beim Hersteller geprüft werden. Bei Schmuck für ein frisches Piercing reicht Niob als Materialangabe nicht aus: Die Oberfläche muss glatt, sorgfältig bearbeitet und für die Sterilisation geeignet sein. Raue oder matte schwarze Oberflächen sind nicht mit einer glatt polierten, glänzend schwarzen Oberfläche gleichzusetzen.
Die Duktilität kann Gewinde und mechanische Verbindungen empfindlicher machen. Daraus folgt jedoch nicht, dass jedes Gewindeschmuckstück aus Niob unmöglich ist oder zwangsläufig ausreißt. Die konkrete Konstruktion und die Herstellerangaben sind zu beurteilen; bei Stäben und Labrets kommen auch Systeme mit anderen Bauteilen oder Mechanismen zum Einsatz.
Praxisvergleich: CoCr, Niob und Titan
| Aspekt | CoCr (F75 / F1537) | Niob (B392) | Titan (zum Beispiel F136) |
|---|---|---|---|
| Was die Norm beschreibt | Legierung für Implantatanwendungen; F75 gegossen, F1537 umgeformt | Stäbe, Rundstäbe und Drähte aus Niob oder Nb-Zr-Legierung; UNS und Form prüfen | Ti-6Al-4V-ELI-Legierung für Implantatanwendungen |
| Duktilität und Umformung | Im Allgemeinen steifer; Verarbeitung hängt von Werkstoffgüte und Verfahren ab | Duktil; Verhalten abhängig von Form, Durchmesser und Zustand | Eigenschaften abhängig von Legierung und Form |
| Nickel | Nicht allein aufgrund von F75/F1537 als „nickelfrei“ bezeichnen; Zeugnis prüfen | Reingüten enthalten kein Nickel als Legierungselement; dokumentierte Zusammensetzung dennoch prüfen | F136 ist keine Nickellegierung; Produktspezifikation prüfen |
| Farbe | Helles metallisches Aussehen; Farbe und Glanz hängen von der Oberfläche ab | Farbige Anodisierung; auch in Schwarz mit geeigneter Oberfläche erhältlich | Farbige Anodisierung; Eignung nicht aus der Farbe ableiten |
| Gewicht bei gleichem Volumen | Im Allgemeinen hoch; konkreter Wert abhängig von der Legierung | Etwa 8,60 g/cm³ für Niob R04200 Typ 1 gemäß dem zitierten Datenblatt | Bei Ti-6Al-4V ELI geringer als bei Niob |
| Was die Norm nicht belegt | Die Werkstoffbezeichnung allein zertifiziert weder das fertige Schmuckstück noch dessen Rückverfolgbarkeit, Oberfläche oder REACH-Konformität. | ||
Nickel und REACH: Was sich daraus ableiten lässt
Anhang XVII, Eintrag 27 der REACH-Verordnung begrenzt unter anderem die Nickelabgabe aus Steckverbindungen, die in durchstochene Ohren und andere durchstochene Körperteile eingesetzt werden, auf 0,2 µg/cm²/Woche. Der Grenzwert betrifft die Abgabe unter den vorgesehenen Bedingungen, nicht den gesamten Nickelanteil der Legierung. EN 1811 ist das Referenzprüfverfahren zur Bestimmung der Nickelabgabe; der geltende Rechtsrahmen ist anhand des aktuellen Normtextes und der jeweiligen Artikelart zu prüfen.
Die REACH-Konformität lässt sich weder daraus ableiten, dass eine Legierung Chrom enthält oder eine Passivschicht bildet, noch daraus, dass Reinniob kein Nickel als absichtlich zugesetzten Bestandteil enthält. Zusammensetzung, Verarbeitung und Oberfläche des fertigen Produkts sind relevant. Auch die Aussage „besteht den Test automatisch“ setzt geeignete Prüfungen oder Unterlagen voraus: Ein chemisches Zeugnis für den Rohstoff allein ist keine Prüfung der Nickelabgabe des fertigen Schmuckstücks.
Schmuck und zugehörige Unterlagen beurteilen
- Die vollständige Normbezeichnung, UNS-Werkstoffgüte, Halbzeugform und das der Charge zugeordnete Zeugnis erfragen. Bei ASTM B392 zwischen Reinniob und Nb-Zr-Legierungen unterscheiden.
- Prüfen, ob sich die Rückverfolgbarkeit des Zeugnisses auf das tatsächlich für den Schmuck verwendete Material erstreckt; ein allgemeines Dokument belegt nicht automatisch die Herkunft des einzelnen Stücks.
- Politur, Kanten, Gewinde oder Threadless-System, Geometrie sowie die Möglichkeit der Reinigung und Sterilisation getrennt beurteilen. Die Werkstoffkonformität ersetzt keine Prüfung der Fertigung.
- Bei einem frischen Piercing dokumentierten Werkstoff, glatte Oberfläche, passende Größe und Stil sowie die Eignung für das Sterilisationsverfahren gemeinsam berücksichtigen. Nicht nur nach Farbe, Härte oder Handelsbezeichnung auswählen.
- Bei Erklärungen zur europäischen Konformität Unterlagen anfordern, die sich auf das Produkt und die konkrete Anforderung beziehen. Der Name einer metallurgischen Norm ist keine allgemeine REACH-Konformitätserklärung.
Quellen
Abgerufen am 14. Oktober 2026. Für die vollständigen ASTM-Normen kann ein Zugang zum Volltext erforderlich sein. Öffentliche Zusammenfassungen beschreiben Anwendungsbereich und Produktform; sie ersetzen weder die vollständige Spezifikation noch das Chargenzeugnis.
- ASTM International, ASTM F75-23 — Cobalt-28 Chromium-6 Molybdenum Alloy Castings and Casting Alloy for Surgical Implants.
- ASTM International, ASTM F1537-20 — Wrought Cobalt-28Chromium-6Molybdenum Alloys for Surgical Implants.
- ASTM International, ASTM F90-23 — Wrought Cobalt-20Chromium-15Tungsten-10Nickel Alloy.
- ASTM International, ASTM B392-26 — Niobium and Niobium Alloy Bar, Rod, and Wire.
- Association of Professional Piercers, Jewelry for Initial Piercings — allgemeine Kriterien zu Materialien, Oberflächen und Schmuck für frische Piercings.
- Association of Professional Piercers, Mill Certificate Criteria — Zweck und Rückverfolgbarkeit von Werkstoffzeugnissen.
- Verordnung (EG) Nr. 1907/2006 (REACH), konsolidierte Fassung vom 1. September 2025, Anhang XVII, Eintrag 27 — Nickel.
- BSI, BS EN 1811:2011+A1:2015 — Referenzprüfverfahren für die Nickelabgabe.
- Fort Wayne Metals, Niobium — physikalische und mechanische Daten für R04200 Typ 1.